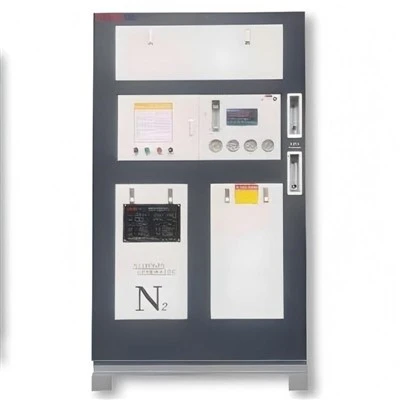
Folyamatos izzító kemence az acélhuzal műszaki teljesítményéhez
1. Alkalmazható:Legfeljebb 6,5 mm átmérőjű rozsdamentes acél vagy szénacél huzalok izzítása. Az izzítás egy fém hőkezelési eljárás, amelyet a stressz enyhítésére, az anyag lágyítására és a feldolgozási tulajdonságok javítására terveztek.
2. A kemencecsövek száma:8, 12, 16/20, 24, 28/32 cső. Speciális alkalmazásokhoz testreszabható. A kemence csövek csatornaként működnek, amelyen keresztül a vezetékek a fűtéshez haladnak. A nagyobb számú cső nagyobb egyidejű huzal-áteresztőképességet és gyártási kapacitást tesz lehetővé, különböző gyári gyártási léptékek befogadására.
3. Fűtési mód:Elektromos vagy földgáz. A gyárak rugalmasan választhatnak energiaellátásuk (pl. villanyár, gázköltség) alapján.
4. Fűtési teljesítmény:20-960 kW. A teljesítmény határozza meg a fűtési sebességet és a hőmérséklet szabályozási képességeket (a különböző modellek/konfigurációk különböző teljesítményszinteknek felelnek meg).
5.Védő légkör(kritikus az oxidáció megelőzéséhez): Az izzítás során nitrogént vagy repedezett ammóniagázokat vezetnek be védőatmoszféraként, hogy megakadályozzák az acélhuzal oxidációját és dekarbonizálódását magas hőmérsékleten, így biztosítva a termék felületi minőségét.
6. Automatizált vezérlés:A PLC és az érintőképernyős rendszer segítségével az automatizált vezérléshez a hőmérséklet, a sebesség, a légkör és egyéb paraméterek pontos beállítása lehetséges, csökkentve a kézi hibákat és javítva a gyártás stabilitását.
Ajánlott konfiguráció
Az ajánlott teljes gyártósor 8 modulból áll. Az egyes modulok funkciói és folyamatlogikája a következő:
| De{0}}tekercselő | Tekerje le a tekercselt acélhuzalt, és vezesse be a gyártósor kezdőpontjába. |
| Mosógép | Távolítsa el az olajat, szennyeződéseket és szennyeződéseket az acélhuzal felületéről, hogy elkerülje a fűtőkemencék szennyezését vagy a termék minőségének befolyásolását. |
| Előmelegítő rész | Előmelegítse az acélhuzalt, hogy csökkentse a "fűtési szakasz" hirtelen hőmérséklet-változását, egyenletesebbé tegye a fűtést és egyidejűleg energiát takarítson meg. |
| Fűtő rész | Alapmodul! Melegítse fel elektromossággal/gázzal, hogy az acélhuzal elérje az izzítási hőmérsékletet (pl. a szénacél körülbelül 600 - 900 fok), és melegen tartsa a belső szerkezet megváltoztatásához. |
| Hűtő rész | Az acélhuzal végső mechanikai tulajdonságainak meghatározásához szabályozza a hűtési sebességet (pl. lassú hűtés a szferoidizáló izzítás eléréséhez vagy gyors hűtés a keménység beállításához). |
| Tekercselő | Tekerje újra- az izzított acélhuzalt tekercsekbe a későbbi feldolgozás (például húzás, szövés) vagy tárolás céljából. |
| Elektromos vezérlőrendszer | Automatikusan vezérelheti a teljes -folyamatparamétereket (hőmérséklet, sebesség, légkör stb.) a PLC + érintőképernyőn keresztül. |
| Ammónia keksz | Ha az "ammónia disszociált gázt" választja védőatmoszférának, akkor ez a berendezés szükséges a folyékony ammónia H2 + N2 kevert gázzá történő lebontásához. |
Termék jellemzői
Magas termelési hatékonyság:A folyamatos feldolgozási struktúra lehetővé teszi a fémhuzalok in-vonali izzítását, biztosítva a megszakítás nélküli gyártást, így alkalmassá teszi a nagy-ipari termelésre.
Pontos hőmérsékletszabályozás:Az indukciós fűtési technológia egyenletes felületi és belső hőmérsékletet biztosít, csökkentve az egyenetlen fűtés okozta teljesítményváltozásokat.
Stabil termékteljesítmény:Az izzított acélhuzal jobb felületi minőséget, jelentősen megnövelt szakítószilárdságot, szívósságot és méretstabilitást ér el.
Széleskörű alkalmazás:Különféle anyagok folyamatos lágyítására alkalmas, beleértve az alacsony széntartalmú acélhuzalt, a közepesen-széntartalmú acélhuzalt és a rozsdamentes acélhuzalt.


Acélhuzal folyamatos izzításának alkalmazása
Rögzítőelemek gyártása:Csavarok és anyák acélhuzalainak előkezelésére{0}} használják, javítva a hidegfejezési teljesítményt és megakadályozva az alakítás közbeni törést.
betonacél kötés:A lágyított vashuzal (alacsony-széntartalmú acélhuzal) könnyen hajlítható, így alkalmas betonacél kötegelésre az építőiparban.
Híd/függönyfal kábelek:A nagyszilárdságú acélhuzal izzítása kiküszöböli a feldolgozási feszültséget, és növeli a hosszú távú stabilitást.
A tervezést és a gyártást integráló ipari kemencegyártó vállalatként a vállalat elkötelezte magát a világmárka felépítése mellett. A vállalat erős kutatás-fejlesztési és tervezési képességekkel rendelkezik, és a vállalat alkalmazottai közül a K+F személyzet aránya eléri a 15%-ot. A légkörszabályozási technológia és a korróziógátló anyagok{3}}közös fejlesztése és népszerűsítése a sanghaji Fudan Egyetemmel történt.
A címünk
Haiyan megye, Zhejiang tartomány, Kína
Telefonszám
+8615356839263
E--mail
te@chtemake.com

GYIK
1. Mi a különbség az izzító kemence és a szakaszos izzító kemence között?
Az izzítókemencék nagyméretű,{0}}hosszú huzalgyártásra alkalmasak, nagy hatékonyságot és kiváló felületi minőséget kínálnak. A szakaszos lágyító kemencék viszont kis-szakaszos, nagy-változatú feldolgozásra alkalmasak, rugalmasságot, de alacsonyabb hatékonyságot kínálva.
2. Miért használnak gyakran védőatmoszférát a folyamatos kemencékben?
A védőatmoszféra (például nitrogén- vagy hidrogénkeverék) megakadályozza az oxidációt és a dekarbonizációt a fémfelületen, ami fényes felületet eredményez, így különösen alkalmas fényes hőkezelési eljárásokhoz.
3. Testreszabhatók a folyamatos izzító kemencék?
Igen. Az olyan paraméterek alapján, mint a gyártási mennyiség, az anyagtípus és a folyamatkövetelmények, egyedi, folyamatos izzító kemencéket tudunk tervezni, változó hosszúsággal, fűtőzónákkal és vezérlőrendszerekkel.
4. Milyen hűtési módszerek állnak rendelkezésre az izzítókemencékhez?
A fő módszerek közé tartozik a léghűtés, a vízhűtés és a léghűtés. A hűtési módszer megválasztása a termék specifikációitól és az izzítási eljárás követelményeitől függ.
Népszerű tags: folyamatos lágyító kemence, Kína folyamatos lágyító kemence gyártói, beszállítói, gyárai